透明材料異形切割與精密劃片 電子光學玻璃激光鉆孔刻槽及表面微槽加工技術綜述
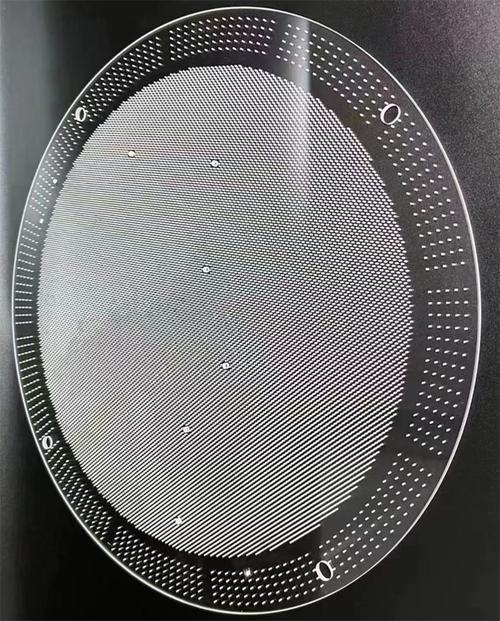
隨著消費電子、光通信、半導體及航空航天領域的快速發展,電子信息產品對電子光學玻璃、石英玻璃、藍寶石等透明硬脆材料的加工需求急劇增長。從智能手機的異形攝像頭蓋板、指紋識別模組,到光通信領域的陣列波導器件、微流控芯片,再到MEMS傳感器中的微結構,都對透明材料的加工精度、崩邊控制、熱影響區及加工效率提出了嚴苛要求。傳統機械切割與研磨工藝在面對異形輪廓、微孔陣列及表面微槽結構時,往往存在崩邊大、微裂紋多、刀具磨損快、難以加工高深寬比結構等問題。激光加工技術以其非接觸、高能量密度、聚焦光斑小、易與數控系統集成等優勢,成為透明材料精密加工的核心手段。本文圍繞透明材料的異形切割、精密劃片、激光鉆孔、刻槽及表面微槽加工等關鍵技術展開論述。
一、透明材料異形切割與精密劃片技術
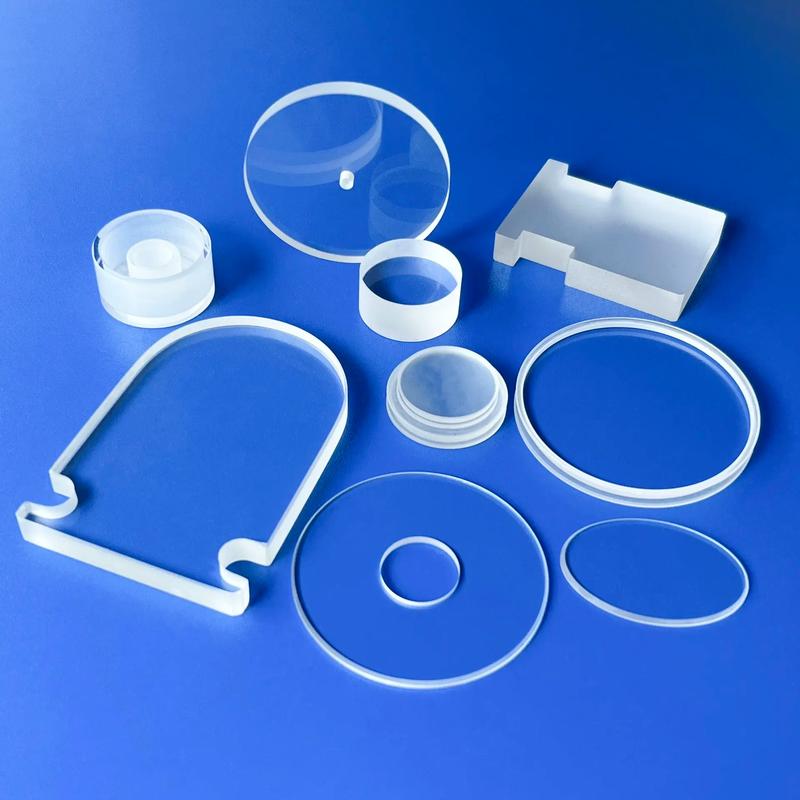
異形切割是指除直線以外的任意二維輪廓切割,如圓弧、曲線、多邊形及復合形狀,典型應用包括手機前后蓋板的異形開孔、車載顯示異形屏、智能穿戴設備曲面玻璃外形等。精密劃片則主要針對晶圓級光學玻璃、濾光片、鏡片陣列等進行分割,要求切縫窄、崩邊小、斷面垂直度高。
目前主流的激光異形切割與劃片技術包括:
- 紅外納秒激光燒蝕切割:利用1064nm或10.6μm激光直接氣化材料,適用于較厚玻璃,但熱影響區較大,易產生微裂紋和熔渣,后續常需酸洗或拋光。
- 紫外納秒/皮秒激光冷加工:355nm或266nm紫外激光光子能量高,可直接打斷材料化學鍵,實現“冷燒蝕”,熱影響區小,崩邊可控制在10μm以內,廣泛用于藍寶石、石英玻璃的精密劃片與異形切割。
- 皮秒/飛秒激光成絲切割:利用超快激光在透明材料內部誘導非線性吸收,形成微爆裂隙或改質層,再配合化學腐蝕或熱應力分離,可實現無崩邊、無錐度的切割,切縫可小于5μm,適用于超薄玻璃(<100μm)及異形微結構加工。
- 貝塞爾光束切割:利用貝塞爾光束在透明材料內部形成高深寬比改質區,單次掃描即可完成厚玻璃(>1mm)的切割,邊緣粗糙度低,效率遠高于逐層燒蝕。
在異形切割路徑規劃方面,需結合CAM軟件進行輪廓補償、引入引出線優化及激光功率/速度的動態匹配,以避免拐角處熱積累造成的過燒或崩邊。精密劃片則需兼顧切割深度與材料去除率的平衡,通常采用多道掃描或隱形切割(Stealth Dicing)工藝,后者將激光聚焦于材料內部形成改質層,再通過擴膜分離,實現零崩邊、零碎屑的劃片效果。
二、電子光學玻璃激光鉆孔技術
電子光學玻璃廣泛應用于圖像傳感器封裝、光模塊耦合、微透鏡陣列等領域,其微孔加工需求包括通孔、盲孔、錐形孔及高深寬比微孔陣列。激光鉆孔相比機械鉆孔,可加工孔徑小至10μm以下,深徑比可達10:1以上,且無刀具磨損與接觸應力。
激光鉆孔的關鍵技術要點包括:
- 入口與出口崩邊控制:采用低脈沖能量、高重復頻率、多道環切策略,或先使用貝塞爾光束打底,再逐層擴孔,可有效減小崩邊與錐度。對于出口崩邊,可在材料背面貼附犧牲層或使用背面輔助氣體吹除熔渣。
- 高深寬比微孔加工:采用螺旋鉆孔(Trepanning)或旋切鉆孔,通過振鏡與Z軸聯動,逐層去除材料,配合同軸吹氣或水射流輔助排渣,可實現深徑比20:1以上的微孔。飛秒激光結合空間光調制器(SLM)可生成多焦點陣列,實現并行鉆孔,大幅提升加工效率。
- 孔壁質量與熱影響區:超快激光在鉆孔過程中熱擴散極小,孔壁粗糙度可控制在Ra<0.5μm,無需后續拋光。對于納秒激光鉆孔,孔壁常存在重鑄層與微裂紋,需配合化學腐蝕或熱退火改善。
典型應用包括:光纖陣列V型槽的定位孔、微流控芯片的進樣孔與反應腔連接孔、以及光學封裝中的對準孔。
三、激光刻槽與表面微槽加工技術
表面微槽結構在電子光學玻璃中具有廣泛用途,如光波導、衍射光柵、微流體通道、抗反射表面及微機電系統(MEMS)結構。激光刻槽可在玻璃表面或內部形成微米級溝槽,具有設計靈活、無需掩模、可三維加工等優勢。
主要加工方式包括:
- 表面燒蝕刻槽:采用紫外納秒或皮秒激光,通過振鏡掃描與多道重疊,直接在玻璃表面去除材料形成微槽。槽寬可控制在10~50μm,深度由掃描次數與脈沖能量決定。為減小熱影響區與微裂紋,常采用脈沖串(Burst Mode)或優化脈沖間隔,并結合水膜或氣體輔助冷卻。
- 內部改質+蝕刻刻槽:利用飛秒激光在玻璃內部誘導改質區,再通過氫氟酸(HF)或KOH濕法蝕刻,選擇性去除改質材料,形成內部微通道或三維微槽。此法可獲得高深寬比、側壁光滑的微槽,適用于微流控芯片與光波導制造。
- 貝塞爾光束刻槽:貝塞爾光束可沿光軸方向形成長距離均勻的改質區,一次掃描即可在厚玻璃內部形成高深寬比微槽,再經蝕刻擴孔,效率高且邊緣質量好。
- 飛秒激光雙光子聚合輔助刻槽:在玻璃表面涂覆光敏樹脂,利用飛秒激光雙光子聚合在樹脂中寫入微槽模板,再通過刻蝕轉移至玻璃表面,可實現納米級精度的微槽加工。
在精密刻槽中,熱影響區與裂紋控制是核心挑戰。采用超快激光(脈寬<10ps)可幾乎消除熱影響區,但加工效率較低;采用納秒激光配合自適應光學與光束整形,可在保證效率的同時將熱影響區控制在5μm以內。濕法蝕刻后處理可有效去除重鑄層與微裂紋,使槽壁粗糙度降至Ra<0.1μm。
四、技術挑戰與發展趨勢
透明材料異形切割、精密劃片與微槽加工仍面臨若干挑戰:
- 厚材料高深寬比加工:針對厚度>3mm的電子光學玻璃,超快激光逐層燒蝕效率低下,亟需貝塞爾光束、時空聚焦等新型光學調控手段。
- 加工效率與質量的平衡:高精度必然伴隨低效率,如何通過多光束并行、自適應加工與在線監測實現效率與品質的統一是產業化關鍵。
- 光學玻璃種類多樣:石英、硼硅、藍寶石、微晶玻璃等物理化學性質差異大,需要針對不同材料開發專用工藝窗口與激光參數。
- 智能制造與集成:激光加工設備需與自動化上下料、視覺定位、在線檢測及大數據工藝庫融合,實現高良率、高穩定性的規模化生產。
隨著超快激光技術、空間光調制技術、新型光束整形及人工智能輔助工藝優化的不斷突破,電子光學玻璃的透明材料異形切割、精密劃片、激光鉆孔刻槽與表面微槽加工將向更高精度、更小熱影響、更大深寬比及更高效率的方向持續發展,有力支撐新一代消費電子、光通信、微流控與半導體封裝產業的升級需求。
如若轉載,請注明出處:http://m.greemotor.com.cn/product/30.html
更新時間:2026-11-09 14:45:37