四川紅色光學(xué)玻璃精磨技術(shù) 傳統(tǒng)工藝與精密制造的融合
四川紅色光學(xué)玻璃精磨技術(shù):傳統(tǒng)工藝與精密制造的融合
導(dǎo)語: 在中國光學(xué)玻璃產(chǎn)業(yè)版圖中,四川以其深厚的三線建設(shè)底蘊和特種玻璃研發(fā)優(yōu)勢占據(jù)重要地位。紅色光學(xué)玻璃作為濾光、激光、航空航天等高端領(lǐng)域的關(guān)鍵材料,其精磨工藝直接決定光學(xué)系統(tǒng)的性能上限。本文聚焦四川地區(qū)紅色光學(xué)玻璃的精磨技術(shù),探討其材料特性、工藝要點與產(chǎn)業(yè)價值。
一、紅色光學(xué)玻璃的特性與四川產(chǎn)業(yè)背景
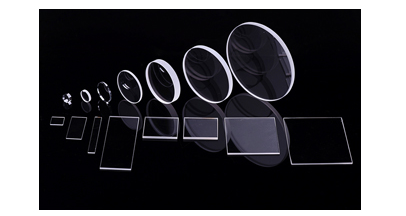
紅色光學(xué)玻璃通常在硼硅酸鹽或磷酸鹽基質(zhì)中引入硒化鎘、金、銅等膠體著色劑,形成選擇性吸收,透過紅光及近紅外波段。四川地區(qū)聚集了多家特種光學(xué)玻璃企業(yè)及科研院所,形成了從配料熔煉、粗成型到精密冷加工的完整鏈條,尤其在軍用濾光片、激光陀螺基片、航天遙感窗口等領(lǐng)域具有不可替代的地位。
二、精磨在紅色玻璃加工中的核心作用
精磨是介于粗磨與拋光之間的關(guān)鍵工序,目的是去除粗磨產(chǎn)生的損傷層,修正面形與厚度,為后續(xù)拋光提供一致且低缺陷的基底。對于紅色光學(xué)玻璃,精磨面臨雙重挑戰(zhàn):一方面材料硬度較高(莫氏6.5~7),且脆性大,易產(chǎn)生崩邊和亞表面裂紋;另一方面紅色玻璃對雜質(zhì)和微裂紋異常敏感,缺陷會散射紅光,導(dǎo)致透過率下降或光束質(zhì)量劣化。溫度變化還會使膠體著色劑產(chǎn)生附加吸收,這要求在精磨中嚴格控制熱積累。
三、四川紅色光學(xué)玻璃精磨的工藝要點
- 磨料選擇與粒度序列: 通常采用金剛石磨料,粒度從W40逐步過渡到W7或更細,配合雙面研磨機或數(shù)控環(huán)拋機,以保證表面粗糙度Ra≤0.1μm。
- 冷卻與潤滑: 使用水基或油基冷卻液,充分帶走磨削熱,同時防止紅色玻璃中的硒化鎘相在高溫下發(fā)生氧化或分解。
- 壓力與轉(zhuǎn)速控制: 采用低壓力、中高轉(zhuǎn)速策略,減小脆性開裂傾向;對于大口徑薄片,需使用柔性支撐或真空吸附,防止變形。
- 在線檢測與補償: 通過激光干涉儀或波前傳感器實時反饋面形精度(可達λ/4甚至更高),并動態(tài)調(diào)整研磨軌跡,以抑制“塌邊”和“中凸”等誤差。
四、典型精磨工藝路線示例
以四川某企業(yè)生產(chǎn)的一塊直徑80mm、厚度8mm的紅色濾光片為例:
- 第一步:金剛石丸片粗磨——去除切割損傷,控制厚度余量0.3mm;
- 第二步:W20金剛石液精磨——雙面研磨,時間約40分鐘,目標Ra≤0.4μm;
- 第三步:W7金剛石液精磨——單面浮動研磨,壓強<60g/cm2,時間約30分鐘;
- 第四步:W1.5或氧化鈰拋光前的預(yù)拋光——進一步降低表面粗糙度。
整個過程需在恒溫潔凈車間環(huán)境進行,溫度20±1℃,濕度<45%。
五、常見病害及其對策
裂隙與麻點:常見措施包括降低磨料粒度突跳幅度以及優(yōu)化冷卻液流速。為避免膠體著色相局部變性導(dǎo)致紅斑或霧濁,選用低酸值或中性冷卻液,避免溶劑腐蝕,并將廢液沉淀回用中的雜質(zhì)去除。磨料團聚則會迫使引入超聲波分散或選擇合適的分散劑來控制損傷點的產(chǎn)生。針對精磨產(chǎn)物的去除不均勻造成拋光后出現(xiàn)彗星尾或散射合格率偏低的問題,主要借助修改研磨墊溝槽型式和改用偏心軌跡機構(gòu)來改善研磨均勻性。
六、未來趨勢
四川科研團隊正探索將磁流變精磨、電化學(xué)機械精磨等技術(shù)應(yīng)用于紅色光學(xué)玻璃,希望在不引入深層缺陷的情況下實現(xiàn)原子級去除。同時人工智能工藝參數(shù)尋優(yōu)與在線機器人修形也正在試驗中,目標是縮短研制周期,提升批次一致性。在紅色光學(xué)玻璃的精磨工藝積累方面,相關(guān)經(jīng)驗還尤其覆蓋多種高度規(guī)格化的特種產(chǎn)品,進而折射西部地區(qū)在光學(xué)加工配套能力上正在形成與國際高端供應(yīng)鏈有效銜接的自身優(yōu)勢地位。隨著光電系統(tǒng)向高能激光、深空探測等方向延伸,對四川紅色光學(xué)玻璃的精磨技術(shù)將提出更趨近‘零缺陷’及至極限表面完整性的加工指標,將成為光學(xué)制造與基礎(chǔ)器件長期演進議題中的核心考問。
(完)
如若轉(zhuǎn)載,請注明出處:http://m.greemotor.com.cn/product/37.html
更新時間:2026-11-09 20:12:46